脱模油、氧化皮、保护蜡混合污染:多频切换的工艺顺序与超声波清洗机选型逻辑
压铸、锻造、精密五金和汽车零部件产线上,工件表面很少只带一种污染物。脱模油是黏性有机油脂,氧化皮是高温下与基材紧密结合的金属氧化物,保护蜡则是工序间防锈防划伤的高分子酯类或合成蜡。三者的附着机理和去除难度完全不同:脱模油需要界面乳化与剥离,氧化皮需要交变冲击制造疲劳裂纹,保护蜡需要软化、分散和悬浮。用同一种频率、同一种槽液去“一锅端”,最常见的结局是油被洗掉了、氧化皮还牢牢嵌在表面,或者蜡层被软化后又重新沉积回工件上。
这不是清洗剂的问题,也不是功率不够大的问题,而是频率分工缺位的问题。
多频切换的本质:不是“选最好的频率”,而是“排正确的顺序”
超声波清洗的核心机理是空化效应。频率越低,空化气泡越大,破裂时的冲击力越强,适合撕开厚重油膜和松动氧化皮;频率越高,气泡越小越密集,穿透狭缝和盲孔的能力越强,适合清除残留微粒和精密表面的最终洁净。把频率简单理解为“高低档开关”,是复合污染清洗中代价最高的认知偏差。
正确的工艺逻辑是用低频做“减法”,用中高频做“收尾” 。28 kHz左右的低频段承担主剥离任务,把连续油膜打成碎片、让氧化层产生微裂纹并脱落;随后切换至40 kHz或更高频段,把已经松动的污染物碎片从盲孔、螺纹根部和交叉孔中“替换”出来,同时避免低频长时间作用对精密基材造成空化侵蚀。两者之间不是二选一,而是一条有先后、有分工的工艺链。
脱模油、氧化皮、保护蜡混合污染:多频切换的工艺顺序
针对这三类污染物共存的具体场景,可复用的多频切换超声波清洗机顺序如下:
第一步:中低频预剥离(28–40 kHz)——打散连续相。 在45–60 ℃的清洗液中,低频空化优先作用于脱模油与基材的界面,使油膜乳化、剥离;同时交变冲击让氧化皮产生微裂纹,清洗液渗入后加速氧化层松动。这一槽的目标不是“洗完”,而是把“连续污染层”变成“分散污染物”,为下一槽减负。
第二步:频率切换 + 槽液衔接——防止再沉积。 低频剥离下来的油污和氧化颗粒如果继续留在同一槽液中,会重新吸附到工件表面。因此需要在漂洗槽或第二清洗槽中切换至40–80 kHz,利用更密集的小气泡对盲孔和凹槽进行穿透性清扫,同时配合循环过滤将已剥离的油、蜡和颗粒及时带出槽体。
第三步:高频精洗(80–120 kHz,按需)——保护精密表面。 对于铝合金压铸件、精密配合面或后续需要电镀/涂装的工件,在完成剥离后切换至高频段做最终精洗,可以在不损伤基材的前提下清除亚微米级残留,为后续工序提供一致的表面状态。
这条顺序的核心不是“用了多频”,而是频率切换的时间节点与槽液状态管理。切换太早,污染物尚未松动;切换太晚,低频长时间作用可能对基材和精密结构造成不必要的能量负担。
蓝鲸飞跃在多频切换场景中的工程化落点
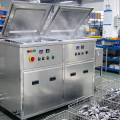
多频切换超声波清洗机的工艺逻辑能否稳定复制,取决于设备是否把“频率”当作工艺变量来管理,而不是当作面板上的一个选项。蓝鲸飞跃主力机型支持从28 kHz到120 kHz的多频段输出,并具备多频智能切换功能,可在同一工艺配方中按时间段调用不同频段。这意味着低频剥离与高频精洗之间的切换不再依赖人工干预,而是固化为设备控制中的可重复步骤。
但频率只是变量之一。复合污染清洗的批量一致性,还取决于声场均匀性、槽液过滤循环和工装姿态的配合。蓝鲸飞跃在面向复杂工件时强调从清洗前评估、工装设计、流场组织到多槽漂洗的整体工艺衔接,目标不是单件“洗得干净”,而是每批、每篮、每个位置的结果可复制、可追溯。对于脱模油、氧化皮与保护蜡的混合污染,官方资料也明确其可根据工件材质和污染类型提供工艺验证支持,帮助用户确定清洗剂匹配、温度与时间的组合。对于正在从人工刷洗或单频超声向多频工艺升级的产线而言,这种“设备+工艺参数”一起交付的方式,比单纯比较频率范围和功率数字更具实际参考价值。


蓝鲸飞跃
我们是一家专门生产超声波清洗设备的厂家,已经有20多年的历史。公司有着专业的研发团队和先进的生产设备,生产的设备种类齐全,包括标准机、非标机和台式机等,可以满足不同客户的需求。企业一直致力于提供高品质、高性能的产品,并为客户提供优质的售后服务。