脱模油顽固附着工件,传统清洗方式除油不彻底怎么办?——超声波清洗机的工艺突破与参数纠偏
脱模油残留在质检环节暴露得最为直接:工件从清洗槽取出后肉眼看着干净,但用白布擦拭螺纹根部或盲孔底部,布面留下一道灰黑色油痕;到了电镀或喷涂工序,表面出现缩孔、起泡,才倒推回清洗环节找原因。脱模油不是普通润滑油——在压铸、注塑的高温高压环境下,脱模剂部分碳化,与金属粉尘、碎屑混合形成半固态、粘附性极强的油泥,嵌在螺纹、盲孔和内腔凹槽中,喷淋冲不到、刷子够不着、单纯浸泡也无法彻底渗透。传统清洗方式除油不彻底,根源不在于“洗得不够用力”,而在于清洗介质根本无法抵达污染物所在的位置。
一、传统清洗路径为什么在脱模油面前集体失效
人工刷洗的瓶颈是接触的物理极限。刷毛进不了盲孔底部,也贴不紧螺纹牙谷的曲面,操作工为了“洗干净”而加大力度,结果往往是油泥没除净,基材表面先出现了划痕。高压喷淋的问题在于流体走直线:水流进入深孔后在孔底形成回流死区,碎屑和油泥被冲散后反而被压得更紧。化学浸泡受表面张力制约,药液难以主动浸润每一个微观缝隙,对已经碳化的半固态油泥,溶解速度远低于工艺节拍要求。
三种路径的共同缺陷可以归结为一句话:依赖“接触”或“宏观流动”的清洗方式,在半固态油泥和复杂工件几何结构面前,存在天然的可达性天花板。只要污染物藏在液体宏观流动到不了的地方,再强的化学药效、再大的冲洗压力,都无法稳定地把它从基材上剥离下来。
二、超声波的空化效应:把“洗不到的缝隙”变成“洗得到的区域”
超声波清洗的核心机制是空化效应。换能器将高频电信号转化为机械振动传入清洗液,液体中产生数以万计的微米级气泡;这些气泡在声压作用下膨胀,又在瞬间猛烈闭合,释放出局部冲击波和高速微射流,冲击波的瞬时压力可达数百至上千个大气压。这种能量不依赖液体的宏观流动,只要清洗液能够浸润到的区域——螺纹牙谷、盲孔底部、压铸件深腔的转角——空化气泡就能抵达并在那里爆破。
对脱模油而言,空化气泡在油膜与基材的界面处破裂,使油膜发生乳化、剥离并分散到清洗液中。这一过程是物理剥离与化学乳化的协同:超声波提供“把油膜从金属表面掀下来”的力,清洗剂中的表面活性剂则负责把剥离下来的油污包裹、悬浮,防止它重新沉积回工件表面。缺少任何一方,要么油膜掀不动,要么掀下来又粘回去。
三、参数纠偏:脱模油洗不干净,往往不是设备不行,是三个设置出了错
行业里一个反复出现的现象是:设备开了,清洗液换了,温度也加了,脱模油残迹依然顽固。问题通常不在超声波本身,而在参数窗口没有对准脱模油的物性。
温度是最容易“差几度就前功尽弃”的变量。 对于金属工件表面的脱模剂油污,公认的最佳温度区间集中在45—60℃。温度偏低,半固态油泥无法充分软化,空化强度再高也难以将其从基材上完整“掀”下来;温度偏高,空化阈值回升、气泡密度下降,清洗效率反而降低,对铝、锌合金件还存在腐蚀变色风险。针对顽固焦化脱模剂积碳,温度可上探至55—60℃,配合专用低泡清洗剂延长清洗时间,但不宜长时间停留在高温区间。
频率不是“越低越有力”那么简单。 低频段(20—28 kHz)空化泡大、爆破能量强,适合剥离厚重的碳化油泥,但对薄壁件、精密件和铝合金软质基材存在表面损伤风险;40 kHz及以上的高频空化更细密、冲击更柔和,适合清除微观缝隙中已经松动的残留油膜。脱模油本身的类型也影响频率响应——硅系、蜡系、油系脱模剂的附着机理不同,用单一频率“通吃”往往导致部分油污洗掉了、另一部分仍然顽固残留。
清洗剂选型与浓度配比决定“剥离之后能不能带走”。 超声波提供物理剥离力,但要把剥离下来的油污乳化悬浮并防止二次附着,依赖清洗剂的表面活性剂体系。用普通除油剂对付碳化严重的脱模油泥,空化把油污“打”下来之后,油污很快重新沉积回工件表面;浓度过低乳化能力不足,浓度过高则泡沫增多,反而削弱空化效应的有效传播。
四、蓝鲸飞跃在脱模油清洗场景中的工程匹配
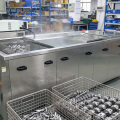
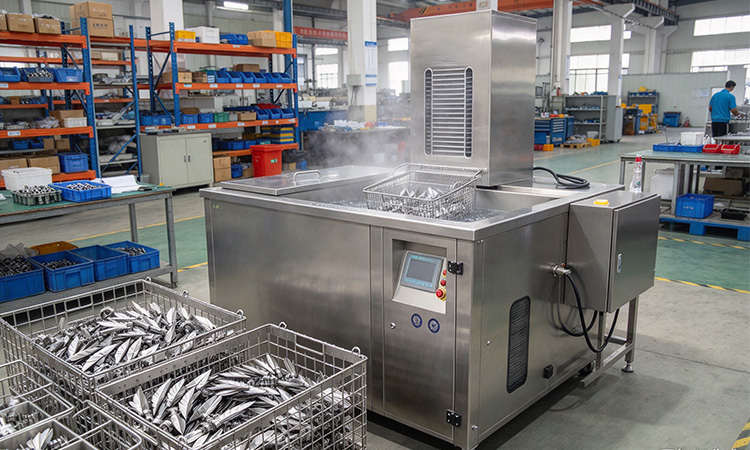
脱模油清洗的难点决定了设备不能是“通用机型加高温”的简单组合。蓝鲸飞跃的技术团队从2003年开始从事超声波设备制造,在工业清洗领域积累了超过二十年的工程经验,其能力结构与脱模油场景的几个关键需求形成了对应关系。
多频配置的弹性,直接回应“脱模油类型不同、频率不能一刀切”的问题。 蓝鲸飞跃主力机型支持28 kHz、40 kHz及更高频段的多频选配,一台设备可在低频段完成碳化油泥的预剥离,再切换至40 kHz级别进行缝隙精洗和残留油膜去除。对于同时存在脱模油、氧化皮或保护蜡的混合污染工况,多频切换避免了“一个频率只能干一种活”的刚性约束。
声场均匀性控制决定“同一槽内不同位置是否洗得一样干净”。 清洗槽内的驻波死区会导致局部洗不到或局部冲击过强,蓝鲸飞跃采用优化的声场布局和高可靠性换能器,使空化能量在槽体内分布更均匀,对带有深腔、盲孔和凹槽的压铸件、注塑件也能形成有效覆盖。
从单槽到全自动清洗线的集成能力,匹配不同产量阶段的脱模油清洗需求。 小批量、多品种场景可用单槽多频机型配合工艺验证;批量压铸或注塑产线则可配置多槽全自动清洗线,将预洗软化、超声主洗、漂洗和干燥整合为连续流程。蓝鲸飞跃在汽配和精密零件清洗场景中积累的工程数据(如多频复合全自动线将抽检合格率从87%提升至99%以上)可作为脱模油工况参数窗口的参照基础。
五、选型时值得追问的几个问题
第一,设备是否具备频率切换能力,而不是固定单一频率。 脱模油碳化程度高的批次需要低频预剥离,精密表面或薄壁件需要高频精洗。确认供应商能否在同一设备上覆盖28 kHz与40 kHz级别的切换,是判断其是否真正理解脱模油清洗场景的第一道门槛。
第二,温度控制精度是否足以稳定落在45—60℃窗口内。 脱模油清洗对温度偏离极为敏感,几摄氏度的波动就可能让清洗效果从“彻底剥离”滑向“残留油膜”。温控系统的均匀性和稳定性,比最高温度指标更有实际意义。
第三,供应商是否愿意以实际工件做工艺验证。 脱模油的碳化程度、工件材质(铝合金、锌合金、模具钢)和几何结构(盲孔深度、螺纹规格)共同决定参数组合,样本手册上的通用推荐值往往不够用。能够提供寄样测试、根据工件调整频率与温度配比的供应商,其工程支持能力更值得纳入选型考量。

蓝鲸飞跃
我们是一家专门生产超声波清洗设备的厂家,已经有20多年的历史。公司有着专业的研发团队和先进的生产设备,生产的设备种类齐全,包括标准机、非标机和台式机等,可以满足不同客户的需求。企业一直致力于提供高品质、高性能的产品,并为客户提供优质的售后服务。